
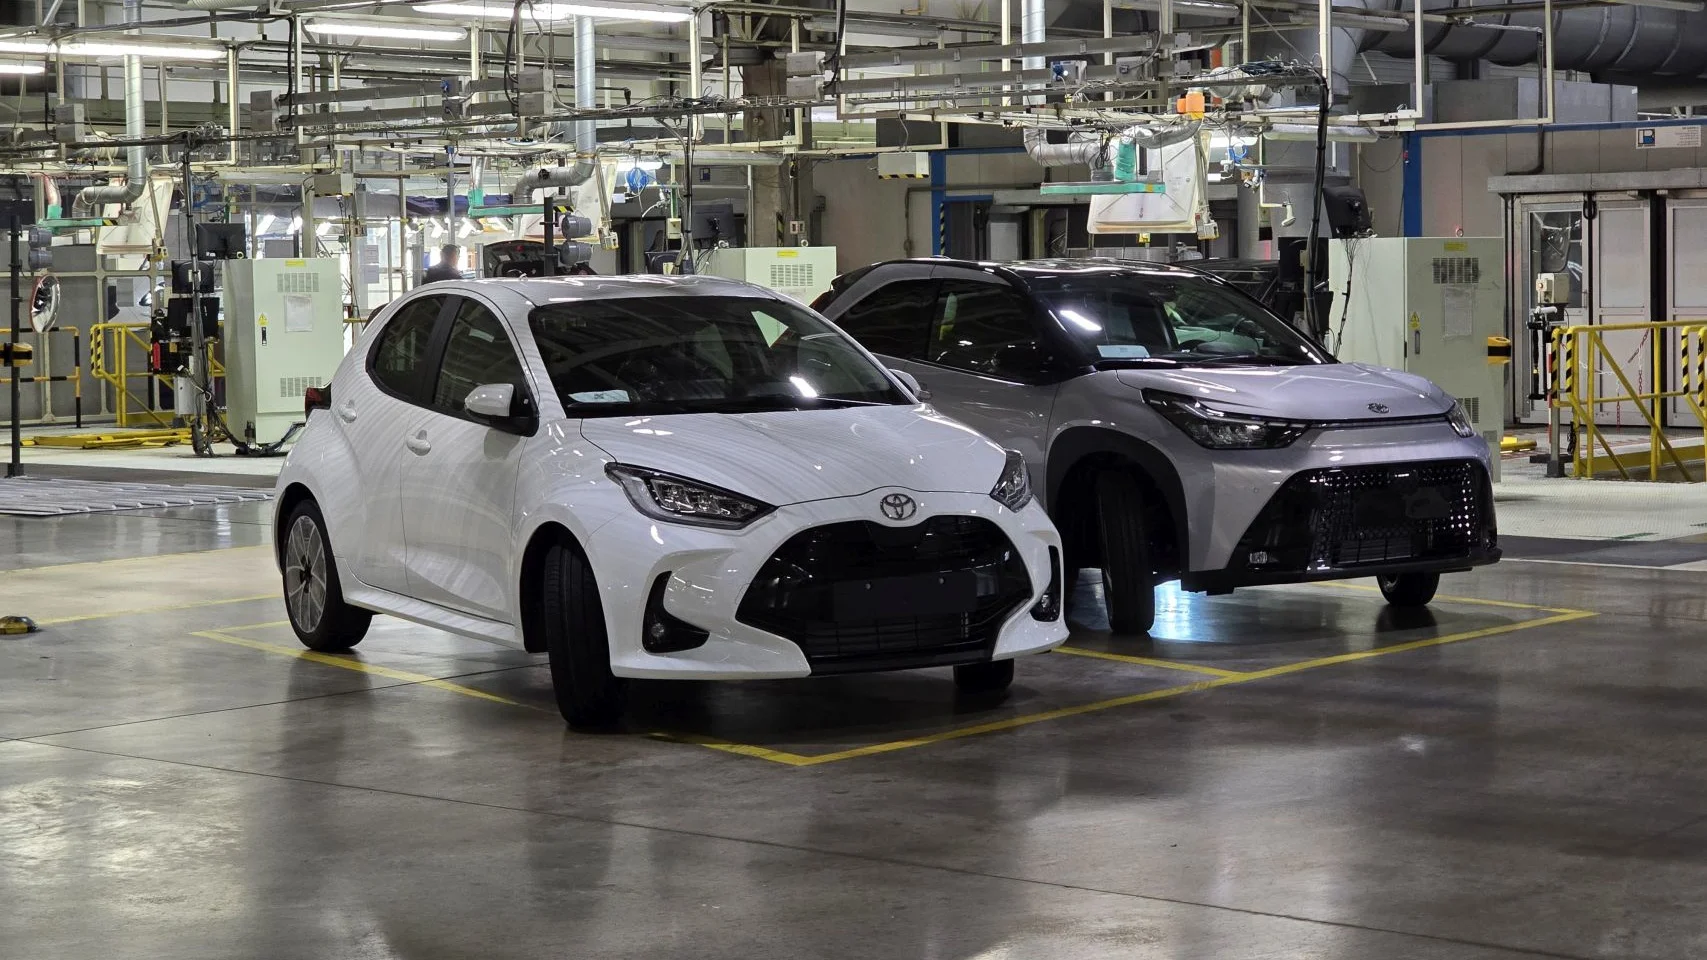
Samochód składa się z około 30 tys. części. Wystarczy, że jedna z nich zostanie źle wykonana, źle zamontowana albo ktoś na którymś etapie produkcji uzna, że "jakoś to będzie", a problem może wrócić do właściciela po kilku miesiącach albo kilku latach. Toyota od dekad próbuje zrobić dokładnie odwrotnie: znaleźć błąd wtedy, gdy jeszcze można go zatrzymać.
Dlaczego Toyota ma opinię producenta niezawodnych samochodów? Ta niezawodność nie zaczyna się w momencie, gdy właściciel po pięciu latach patrzy na licznik i stwierdza, że nic się nie zepsuło. Zaczyna się znacznie wcześniej. Jeszcze zanim pierwszy kawałek stalowej blachy stanie się drzwiami.
Samochód Toyoty ma około 30 000 części. Ktoś musi nad tym wszystkim zapanować
Produkcja auta wygląda z pozoru prosto. Do fabryki przyjeżdżają materiały, z drugiej strony wyjeżdża gotowy samochód. Tyle że pomiędzy tymi dwoma punktami znajduje się około 30 000 pojedynczych części. I nie wszystkie powstają w zakładach należących do Toyoty. W samej Japonii z producentem współpracuje około 60 tys. firm-partnerów.
Cały proces budowy samochodu można podzielić na pięć głównych etapów: tłoczenie, spawanie, lakierowanie, montaż oraz kontrolę i wysyłkę. Każdy z nich musi być zsynchronizowany z poprzednim i następnym. Jeżeli na początku powstanie wada, której nikt nie zauważy, może ona przejść przez kolejne stanowiska i stać się znacznie trudniejsza do wykrycia oraz naprawienia.
Dlatego jedna z najważniejszych zasad Toyoty brzmi w dużym uproszczeniu: nie przekazuj wady dalej.
A wszystko zaczyna się od blachy... Widziałem to sam podczas wizyty w fabryce Toyoty w Kolinie, gdzie powstaje Aygo X. Do produkcji jednego auta wykorzystuje się kilkanaście, a nawet około 20 różnych rodzajów stali. Nie jest to przypadek.
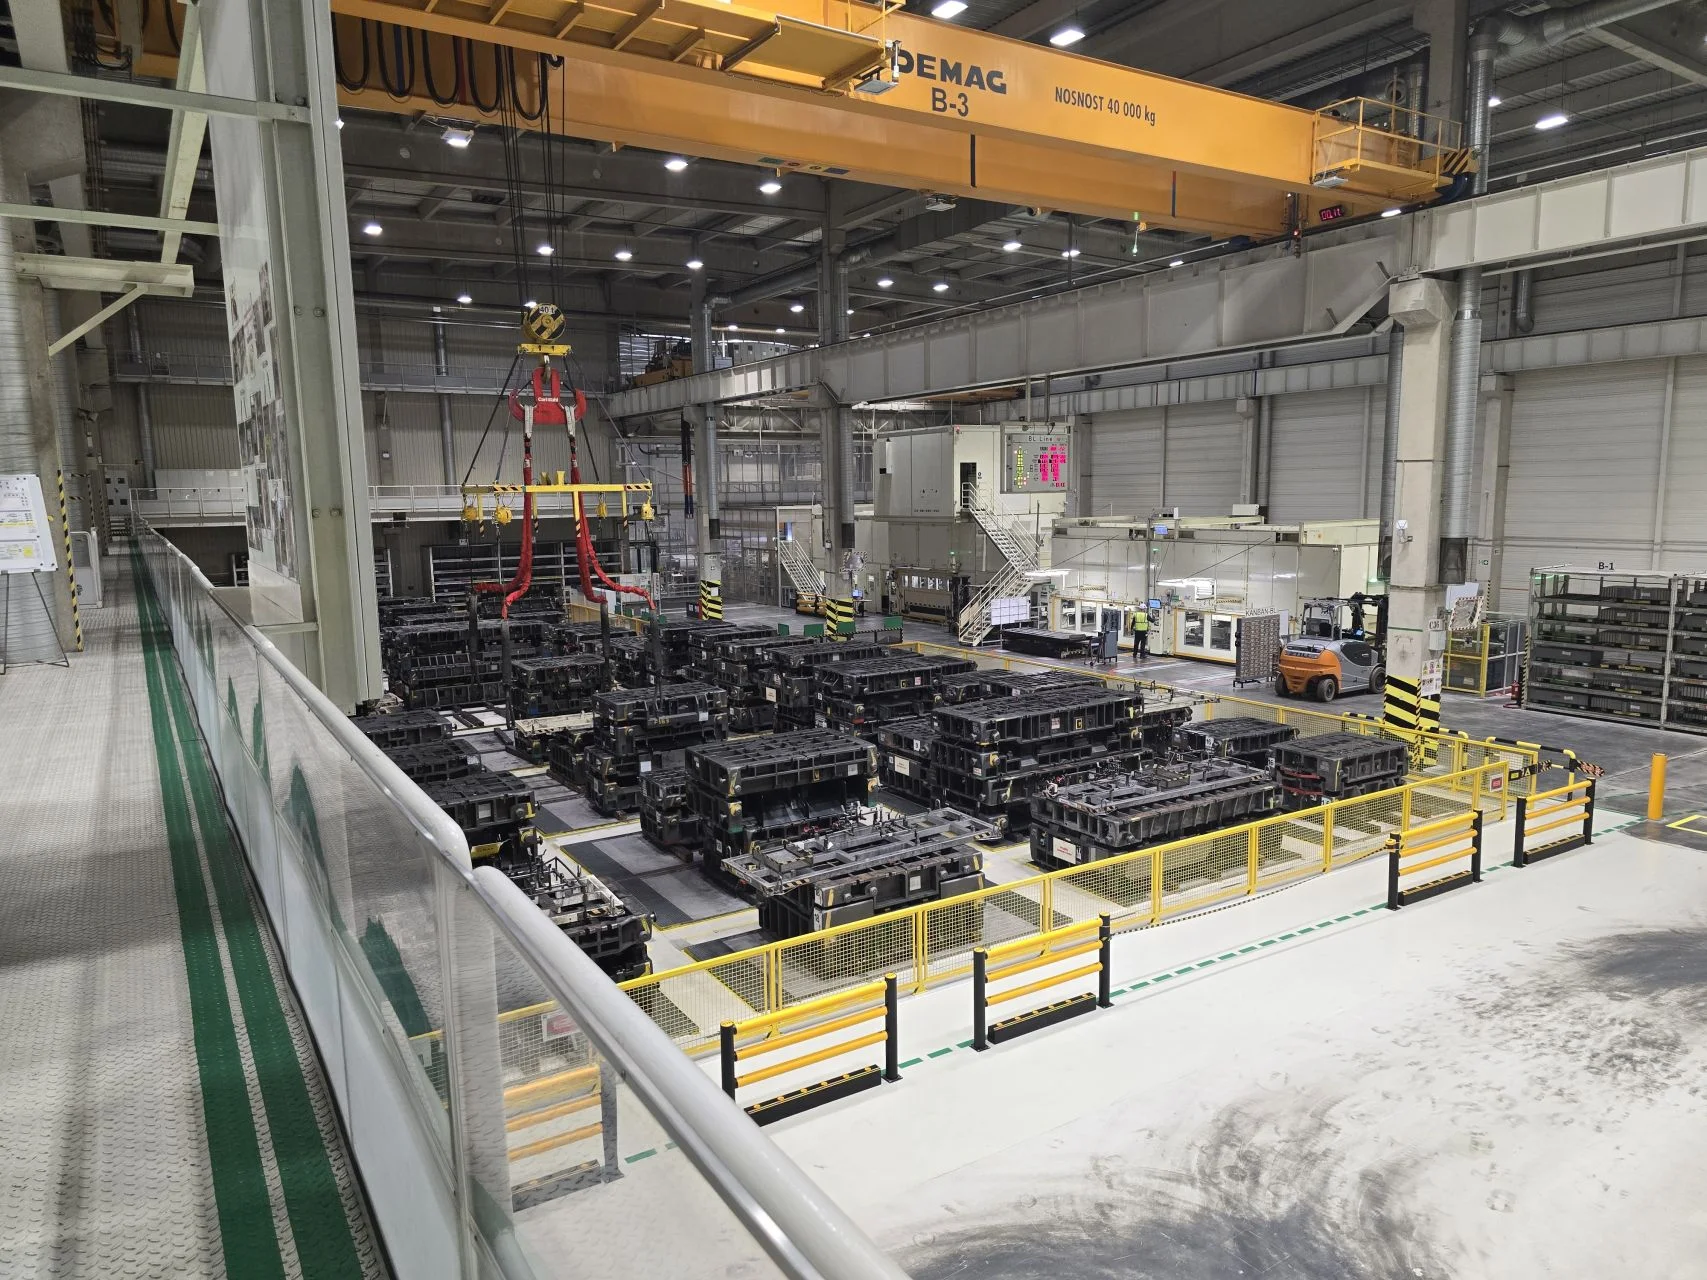
Tam, gdzie podczas wypadku trzeba chronić kabinę pasażerską, stosuje się odpowiednio wytrzymałe materiały. W innych strefach blacha musi z kolei kontrolowanie się odkształcać, żeby pochłaniać energię uderzenia.
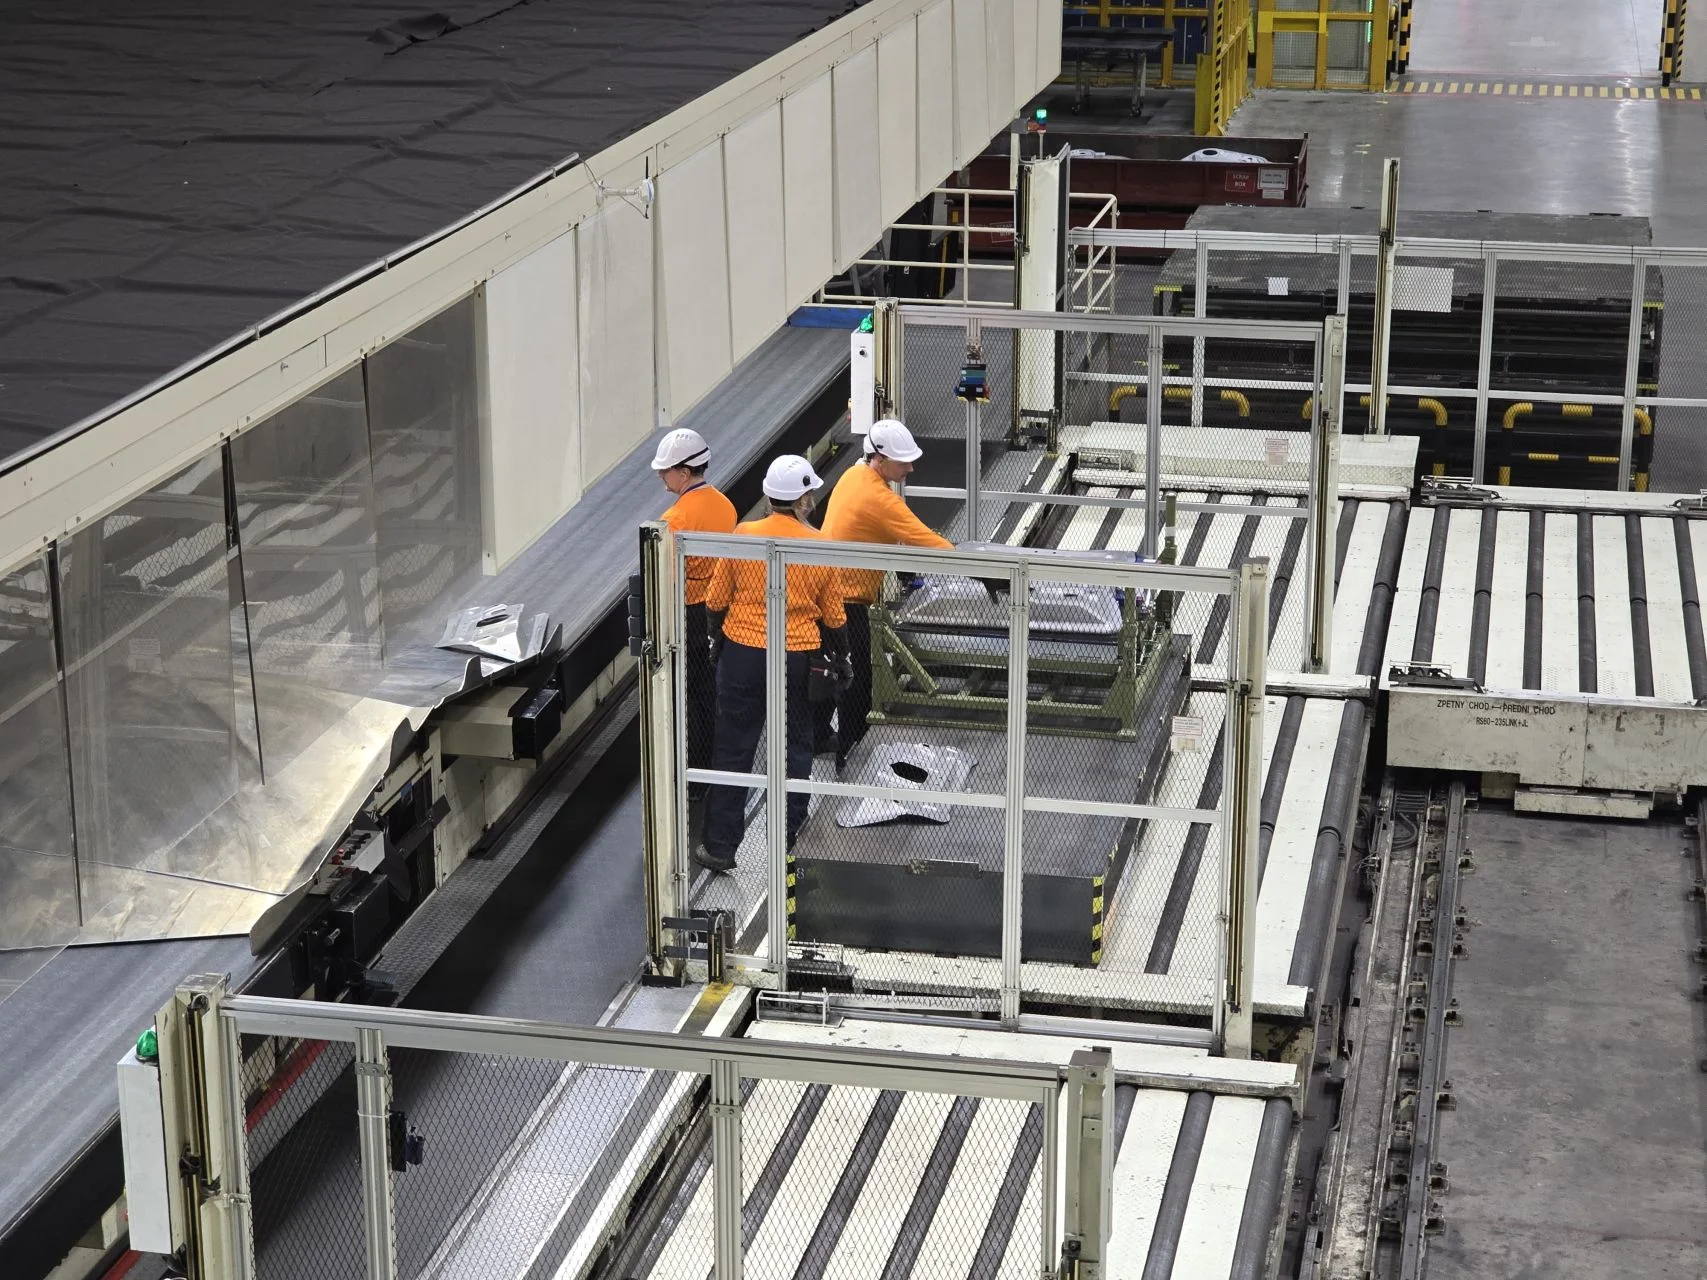
Jedna zwinięta rolka stalowej blachy po rozwinięciu może mieć około 2,5 kilometra długości. Taka ilość materiału wystarcza mniej więcej na 300 samochodów. Potem zaczyna się tłoczenie.
Element karoserii przechodzi przez cztery kolejne operacje, a każda może trwać zaledwie około trzech sekund. Prasa działa przy tym z naciskiem sięgającym 1600 ton. Trzy sekundy. 1600 ton. A końcowy element musi pasować do pozostałych części nadwozia z ogromną precyzją.
Nawet dziura po drzwiach ma się nie zmarnować
Ciekawie wygląda także gospodarowanie materiałem. Jeżeli podczas tłoczenia wycina się fragment blachy, który normalnie zostałby odpadem, Toyota próbuje wykorzystać go ponownie.
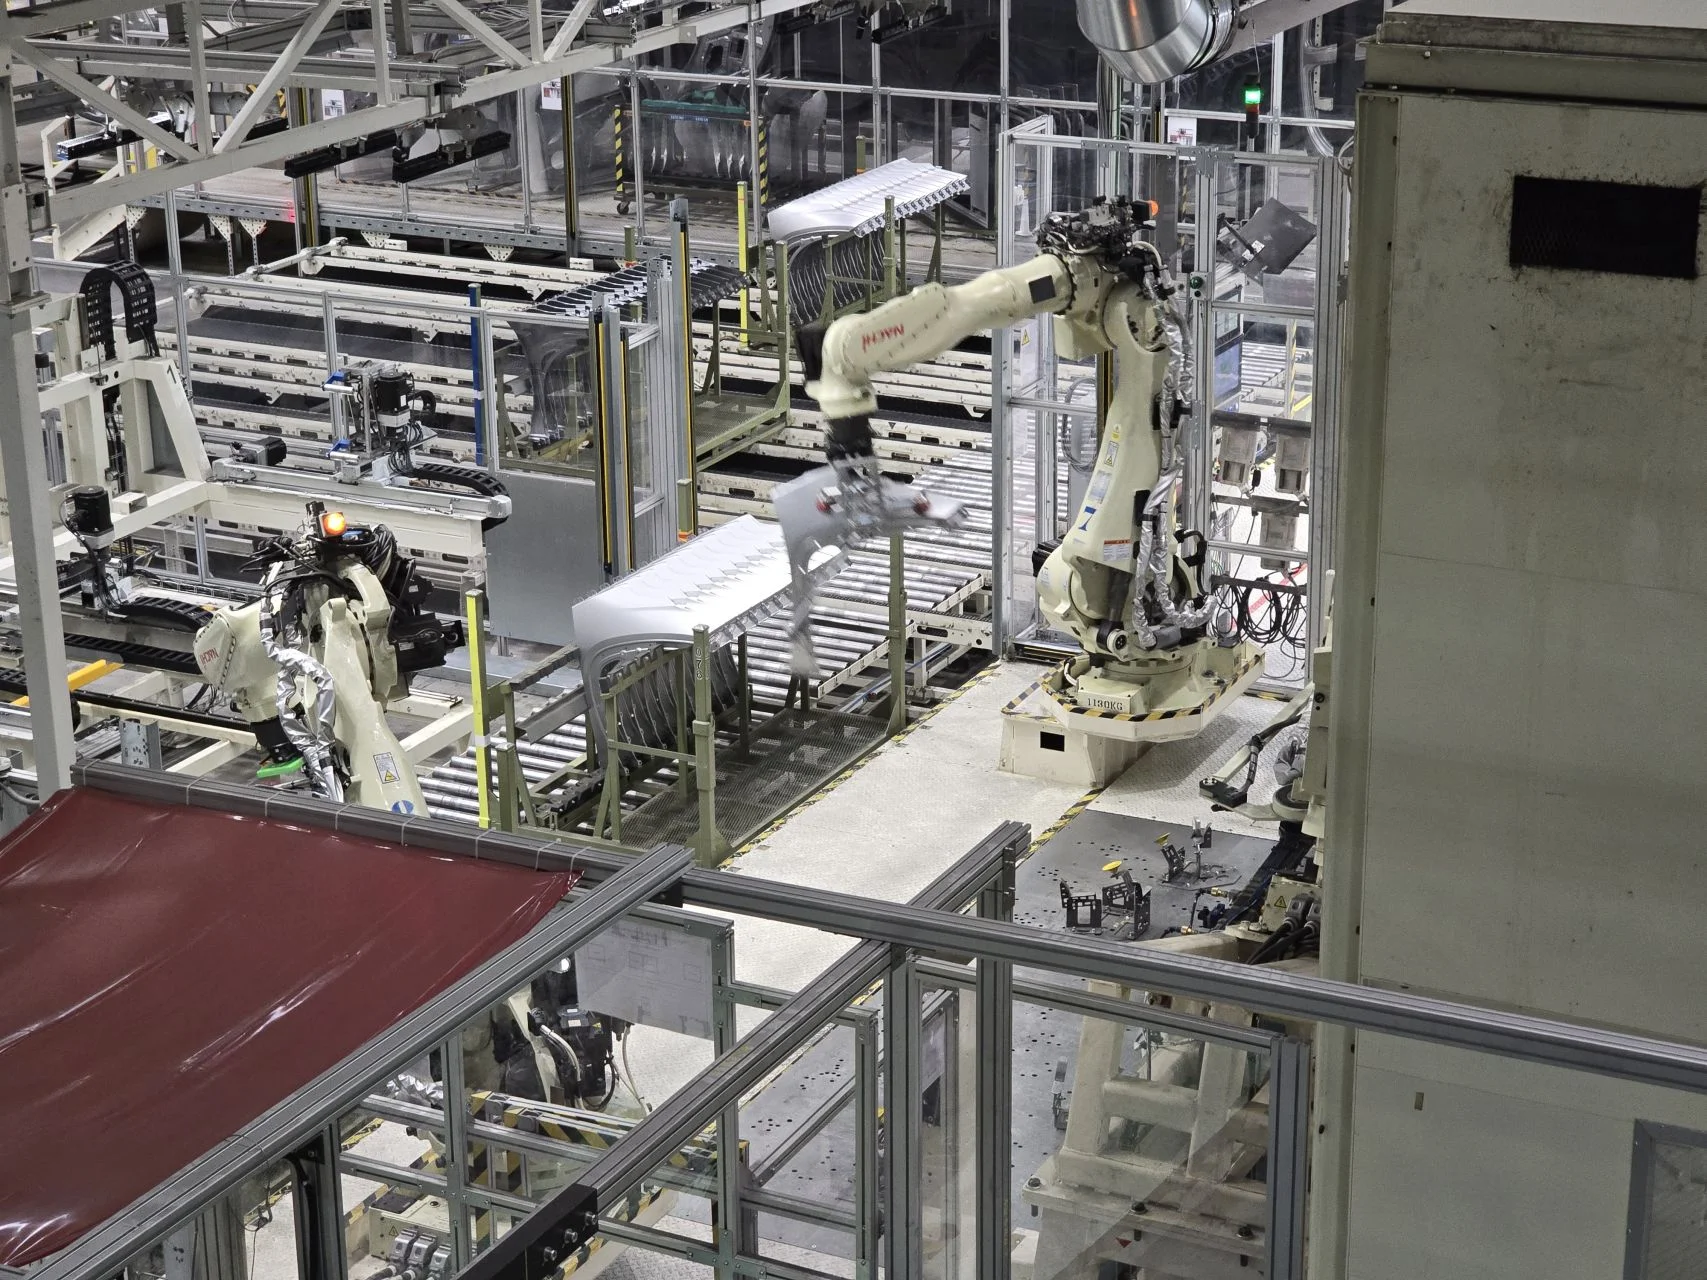
Przykład? Fragment wycięty podczas przygotowania otworu drzwiowego może później posłużyć jako materiał do wykonania elementu znajdującego się w bagażniku. Na papierze brzmi to jak detal. Przy produkcji setek tysięcy samochodów takich detali zaczyna być jednak bardzo dużo. Jeszcze ciekawiej robi się przy samych matrycach.
W fabrykach pełnych robotów można odnieść wrażenie, że człowiek jest już tylko obserwatorem. Toyota pokazuje, że niekoniecznie. Przy przygotowywaniu i dopracowywaniu matryc pracują specjaliści określani mianem Takumi. To doświadczeni rzemieślnicy, którzy ręcznie obrabiają powierzchnie z dokładnością sięgającą 1/1000 milimetra.
Po co? Bo od jakości matrycy zależy ostateczny wygląd blachy, a więc także linie i odbicia światła na karoserii samochodu. Robot może wykonać tysiące identycznych ruchów. Ale najpierw ktoś musi sprawić, żeby wykonywał dokładnie takie ruchy, jakie powinien.
Nawet 4000 punktów spawania w jednym nadwoziu
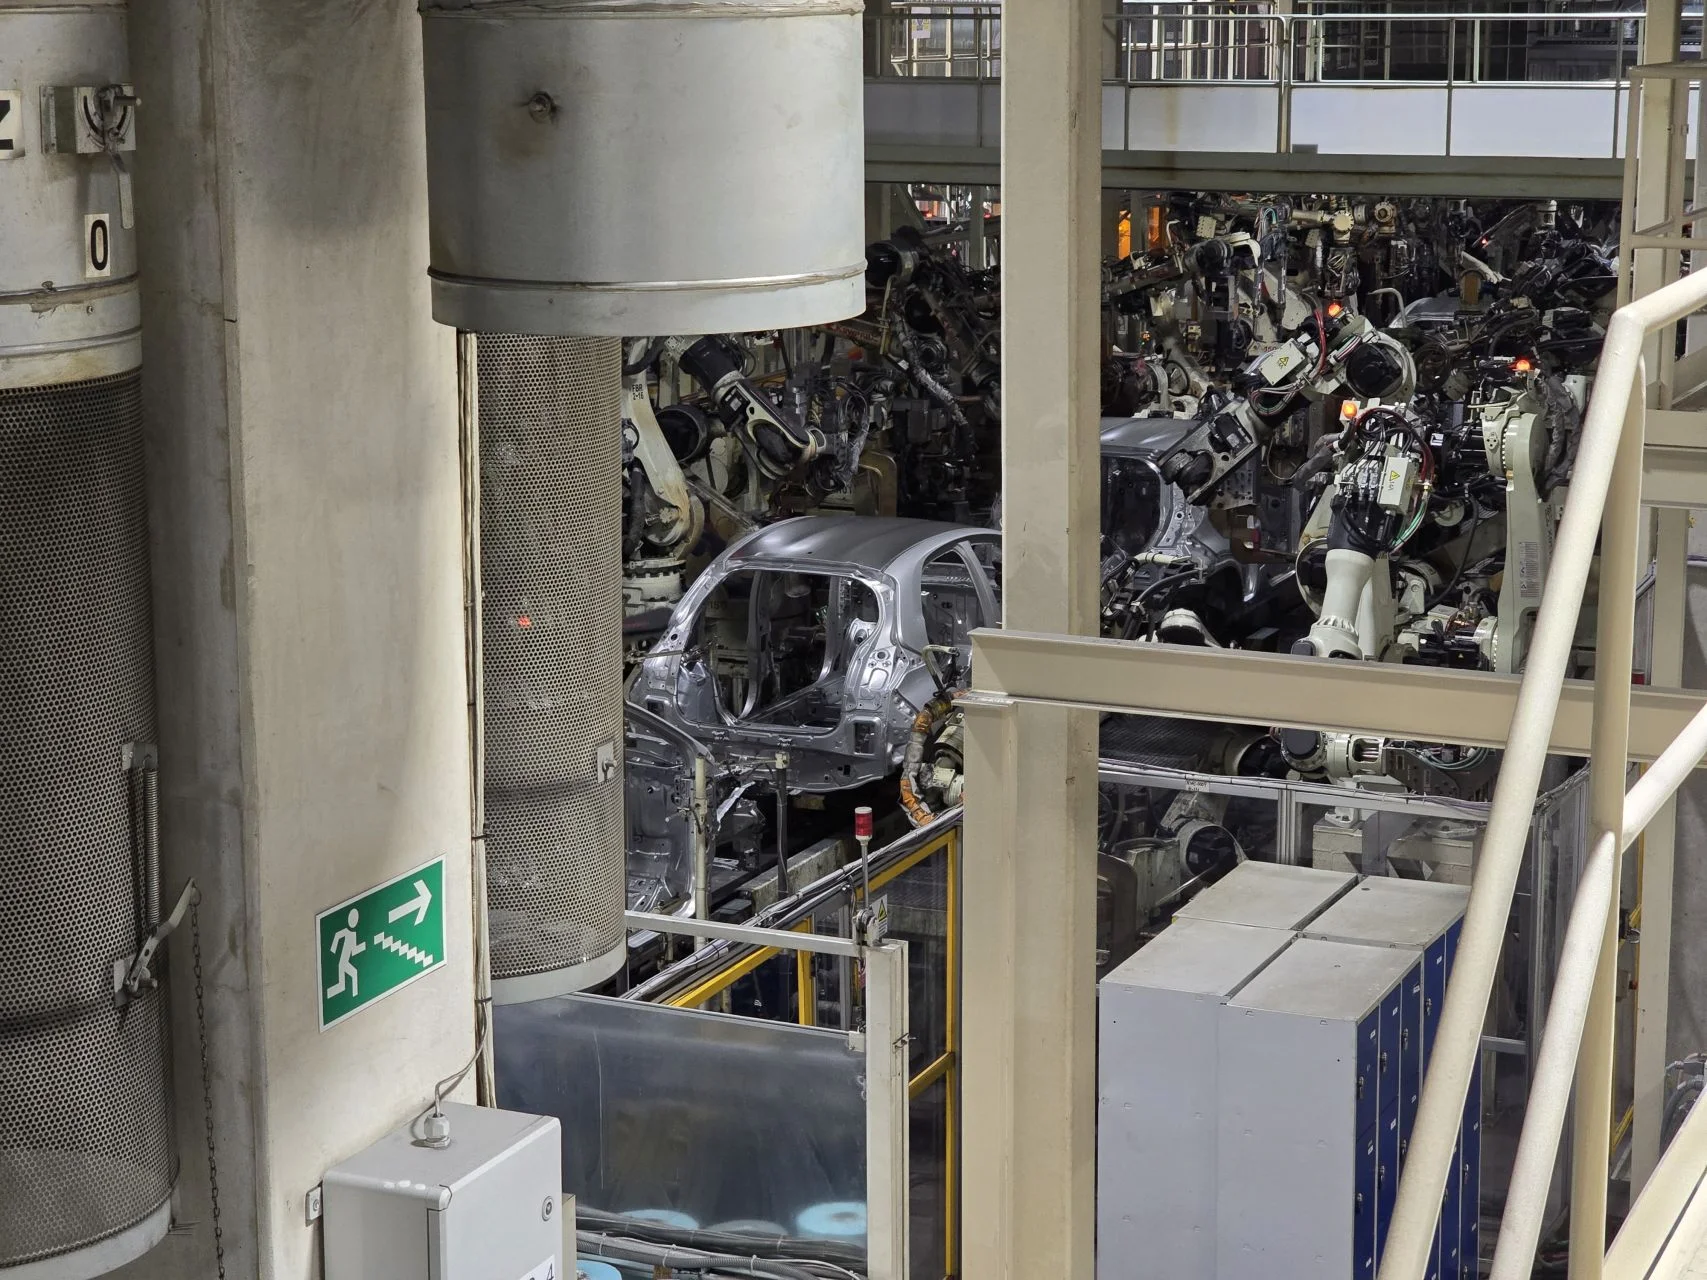
Po tłoczni poszczególne fragmenty samochodu zaczynają tworzyć nadwozie. W jego konstrukcji może znaleźć się nawet 4000 punktów spawania, a specjalne roboty dodają jeszcze ponad 500 dodatkowych punktów wzmacniających konstrukcję.
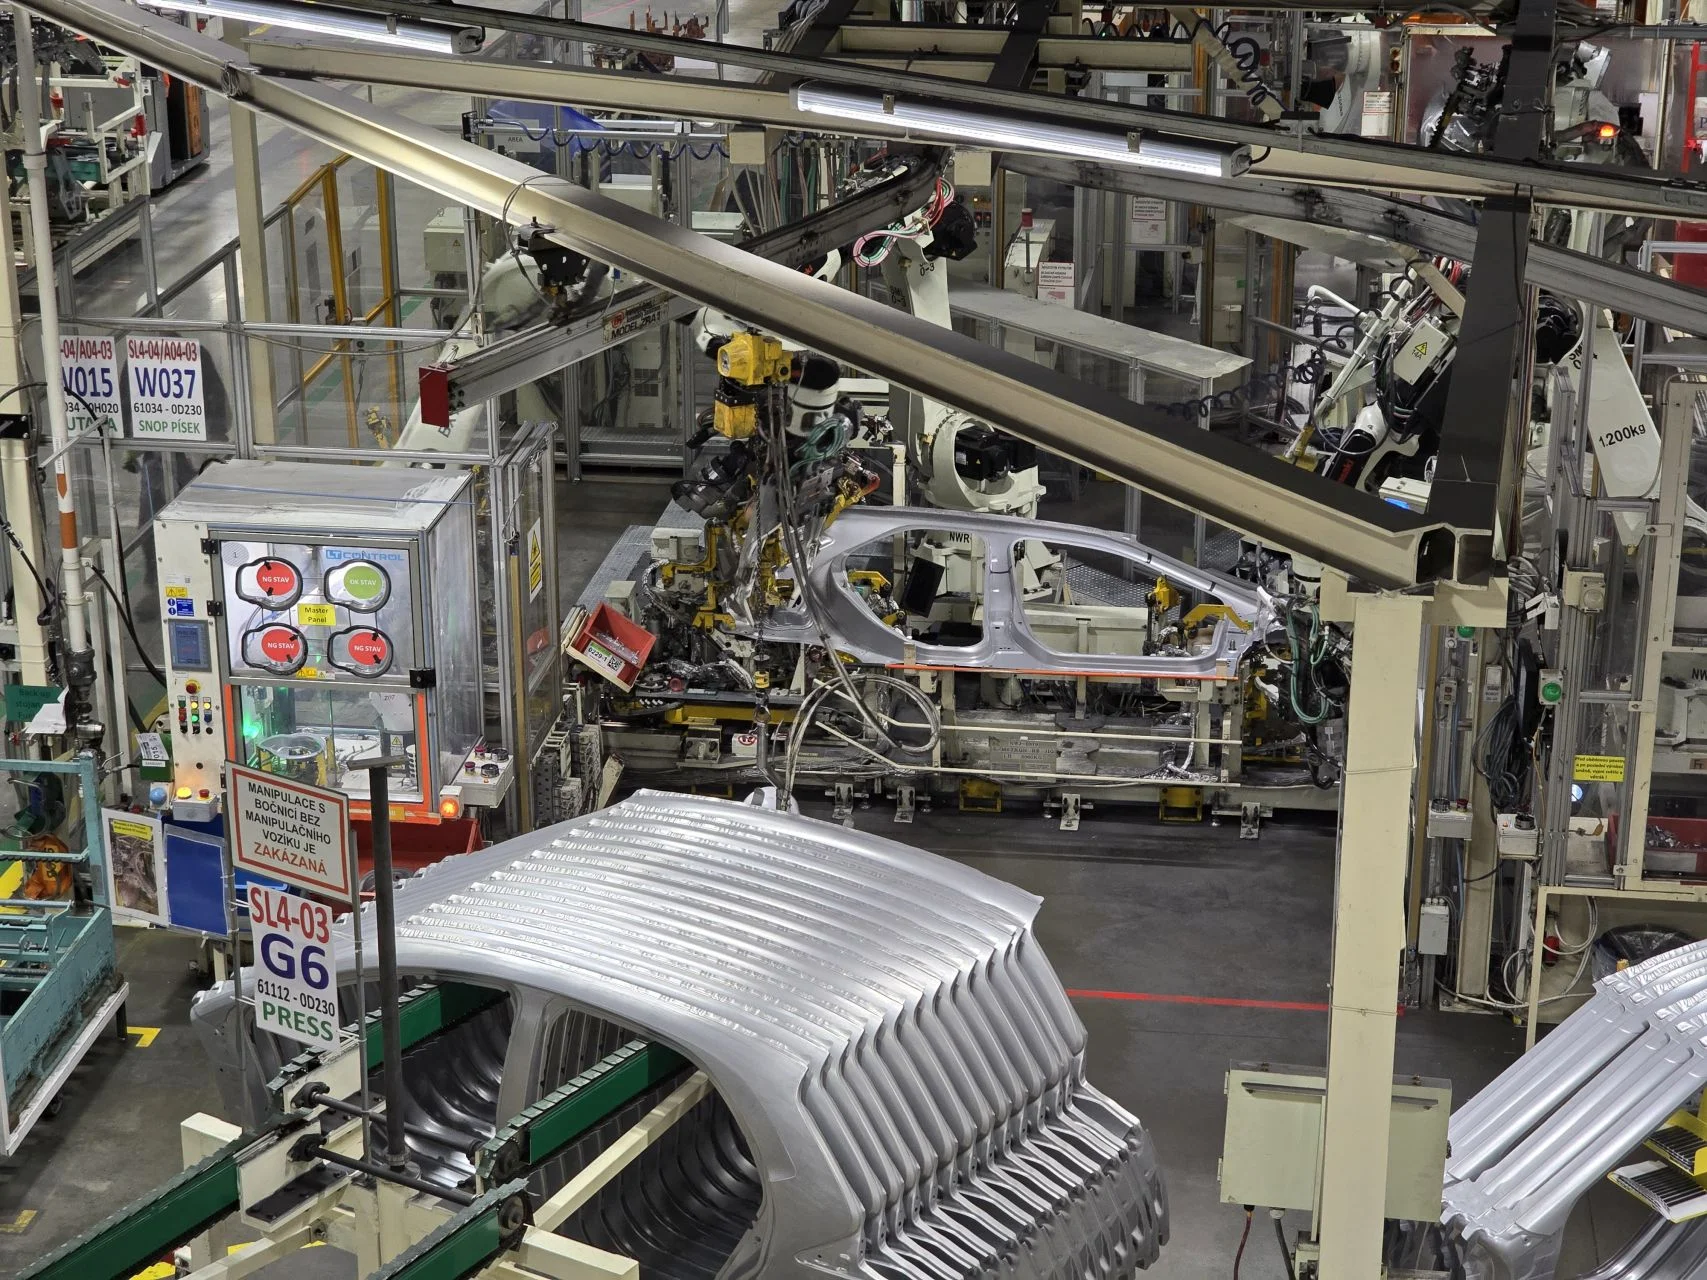
Toyota wykorzystuje trzy podstawowe metody. Najpowszechniejsze jest spawanie punktowe. Spawanie łukowe stosuje się tam, gdzie wykorzystanie klasycznych elektrod jest utrudnione, natomiast laser pozwala wykonywać bardzo precyzyjne i mocne połączenia, również pomiędzy blachami o różnej grubości.
I tutaj pojawia się jeden z tych fabrycznych szczegółów, o których właściciel samochodu prawdopodobnie nigdy nie pomyśli. Podczas produkcji drzwi mogą być początkowo ustawione z niewielkim przesunięciem.
Błąd? Właśnie nie. Toyota uwzględnia fakt, że później pojawią się w nich szyby, mechanizmy i dodatkowe wyposażenie. Wszystko to zwiększy ich masę. Drzwi są więc ustawiane tak, żeby dopiero po kompletnym wyposażeniu i obciążeniu znalazły się dokładnie w prawidłowej pozycji.
To dobry przykład tego, jak wygląda myślenie o jakości na poziomie całego procesu, a nie tylko pojedynczego etapu.
Najważniejsza zasada Toyoty: nie przepuszczaj błędu dalej
Japończycy mają na to określenie Jikotei-kanketsu. W praktyce oznacza ono odpowiedzialność za jakość na każdym etapie. Wyobraźmy sobie niewielką rysę na nadwoziu.
Jeżeli pracownik zauważy ją jeszcze przed lakierowaniem, można stosunkowo łatwo znaleźć źródło problemu. Wiadomo, że wada powstała wcześniej. Jeżeli jednak samochód zostanie pomalowany, a rysa zostanie wykryta dopiero później, zaczyna się zgadywanie.
Czy problem powstał podczas spawania? Transportu? Lakierowania? A skoro nie wiadomo, gdzie powstał, znacznie trudniej zapobiec pojawieniu się tej samej wady w następnych samochodach. Dlatego kontrola jakości Toyoty nie odbywa się dopiero na końcu linii produkcyjnej. Ma być elementem każdego etapu.
Lakiernia zaczyna pracę jeszcze zanim samochód otrzyma swój właściwy kolor. Nadwozie trzeba najpierw bardzo dokładnie oczyścić. Nawet niewielkie ilości pyłu czy tłuszczu mogą później wpłynąć na jakość powierzchni.
Następnie karoseria trafia do kąpieli w powłoce antykorozyjnej nanoszonej metodą elektroforezy. Ładunek elektryczny pomaga równomiernie pokryć powierzchnie odpowiednią warstwą ochronną.
Potem pojawia się uszczelniacz chroniący m.in. przed wodą, korozją i hałasem. Co ciekawe, tutaj człowiek nadal współpracuje z robotami i część czynności wykonują automaty, inne pozostają po stronie pracowników.
Kolor samochodu zależy również od warstwy, której nigdy nie zobaczysz
Przed właściwym lakierem pojawia się jeszcze powłoka pośrednia. Może być biała, szara albo grafitowa, a jej kolor dobiera się do późniejszej barwy nadwozia. Właściciel samochodu prawdopodobnie nigdy jej nie zobaczy, ale mimo to wpływa ona na końcowy wygląd lakieru.
Sam proces nanoszenia koloru wykorzystuje technologię bezpowietrzną i zjawisko elektrostatycznego przyciągania farby. Ma to poprawiać przyczepność powłoki i ograniczać emisję CO2.
Następnie lakier jest wypalany przez około 20 minut w temperaturze 150 stopni Celsjusza. A później do pracy znowu wkracza człowiek. Kontrolerzy sprawdzają powierzchnię nie tylko wzrokiem, lecz także dotykiem. Przechodzą specjalne szkolenia pozwalające im wychwycić nawet bardzo niewielkie różnice i niedoskonałości koloru.
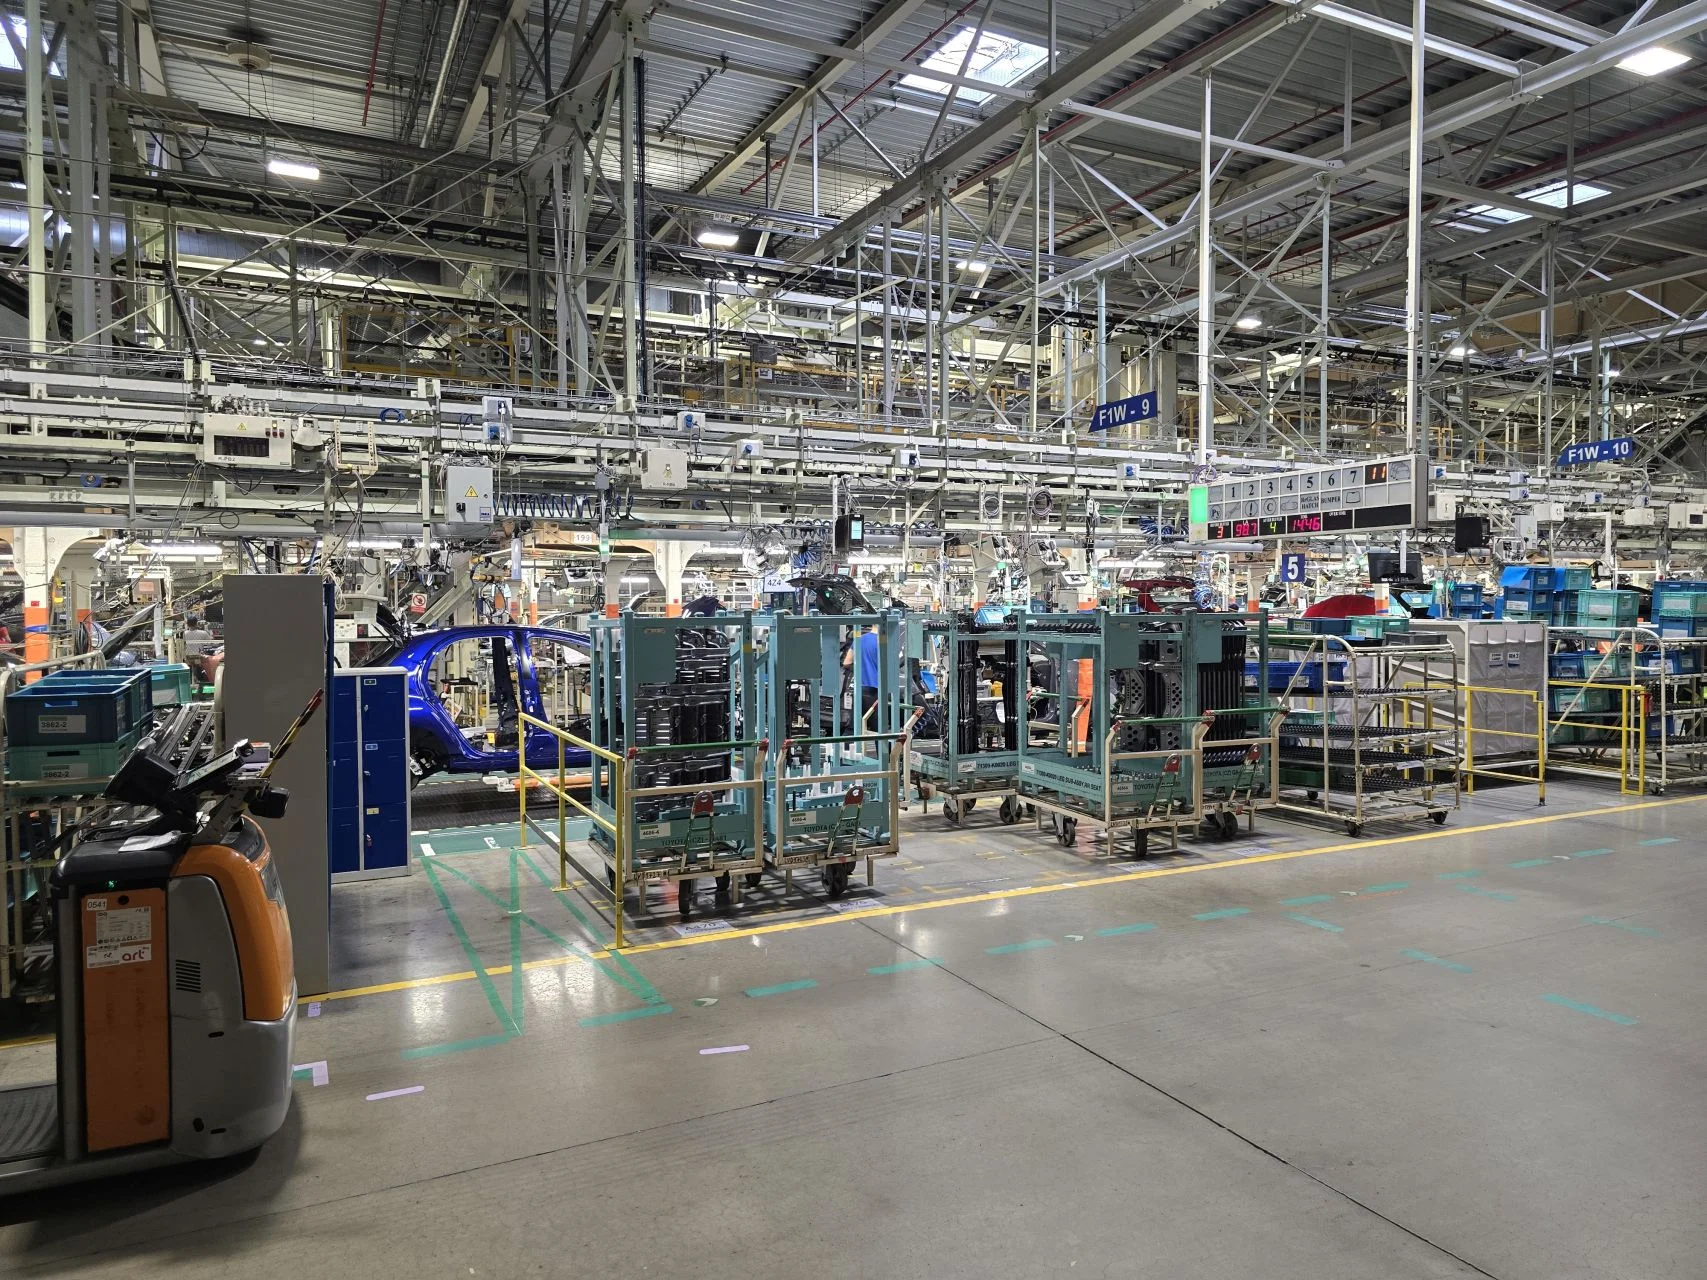
Pomalowane nadwozie trafia do montażu. Tutaj liczby znowu robią wrażenie. Linia może mieć około jednego kilometra długości, a w samochodzie montuje się na niej mniej więcej 3000 elementów.
I teraz wyobraźmy sobie, że wszystkie te części trzeba dowieźć do właściwego miejsca, we właściwej kolejności i dokładnie w momencie, kiedy są potrzebne. Nie godzinę wcześniej. Nie dzień wcześniej. Właśnie wtedy. To jest Just-in-Time, jeden z dwóch podstawowych filarów Toyota Production System.
Just-in-Time oznacza, że część ma przyjechać wtedy, kiedy jest potrzebna
Idea wydaje się bardzo prosta: produkować i dostarczać dokładnie to, czego potrzeba, dokładnie wtedy, kiedy jest potrzebne i dokładnie w potrzebnej ilości. W praktyce wymaga to ogromnej synchronizacji.
Części docierają codziennie zarówno z innych zakładów Toyoty, jak i od setek czy tysięcy zewnętrznych dostawców. Wszystko musi spotkać się przy odpowiednim samochodzie w odpowiedniej chwili. Ciekawostką jest nawet sposób montowania drzwi.
Po zbudowaniu nadwozia drzwi mogą zostać zdjęte, żeby pracownicy mieli łatwiejszy dostęp do wnętrza podczas instalowania wyposażenia. Dopiero później wracają do konkretnego samochodu.
Drugim filarem Toyota Production System jest Jidoka, określana czasem jako "automatyzacja z ludzkim dotykiem". Sens tej filozofii jest prosty: maszyna nie powinna bezmyślnie produkować kolejnych wadliwych części tylko dlatego, że potrafi pracować szybko.
Jeżeli wykryje problem, ma się zatrzymać. To samo dotyczy ludzi. Jednym z najbardziej znanych symboli systemu jest Andon, czyli system sygnalizujący nieprawidłowość. Pracownik, który zauważy problem, może zgłosić go natychmiast, a w odpowiedniej sytuacji zatrzymać proces produkcyjny.
I tu kryje się ważna różnica. Zatrzymanie linii nie jest traktowane jako porażka pracownika, który spowolnił fabrykę. Wadą byłoby raczej zauważyć problem i pozwolić, żeby pojechał dalej. W Kolinie widziałem nawet całą statystykę z pracownikami, który z nich wykrył najwięcej błędów. To zupełnie inne podejście, które bardzo szanuję.
Kaizen, czyli tysiące małych zmian zamiast jednej wielkiej rewolucji
Do tego dochodzi Kaizen. Słowo jest tak często używane w biznesowych prezentacjach, że łatwo zapomnieć, co właściwie oznacza. W Toyocie chodzi o ciągłe doskonalenie procesu za pomocą małych usprawnień.
Nie tylko inżynier czy dyrektor może mieć pomysł, jak poprawić produkcję. Usprawnienia mogą proponować pracownicy wykonujący konkretną operację każdego dnia.Czasem zmiana skraca ruch ręki. Czasem poprawia ergonomię stanowiska. Innym razem ogranicza ryzyko pomyłki. Pojedyncza poprawka może wydawać się niemal bez znaczenia. Pomnóżmy ją jednak przez tysiące pracowników, tysiące samochodów i dziesiątki lat produkcji. Właśnie wtedy Kaizen zaczyna mieć sens.
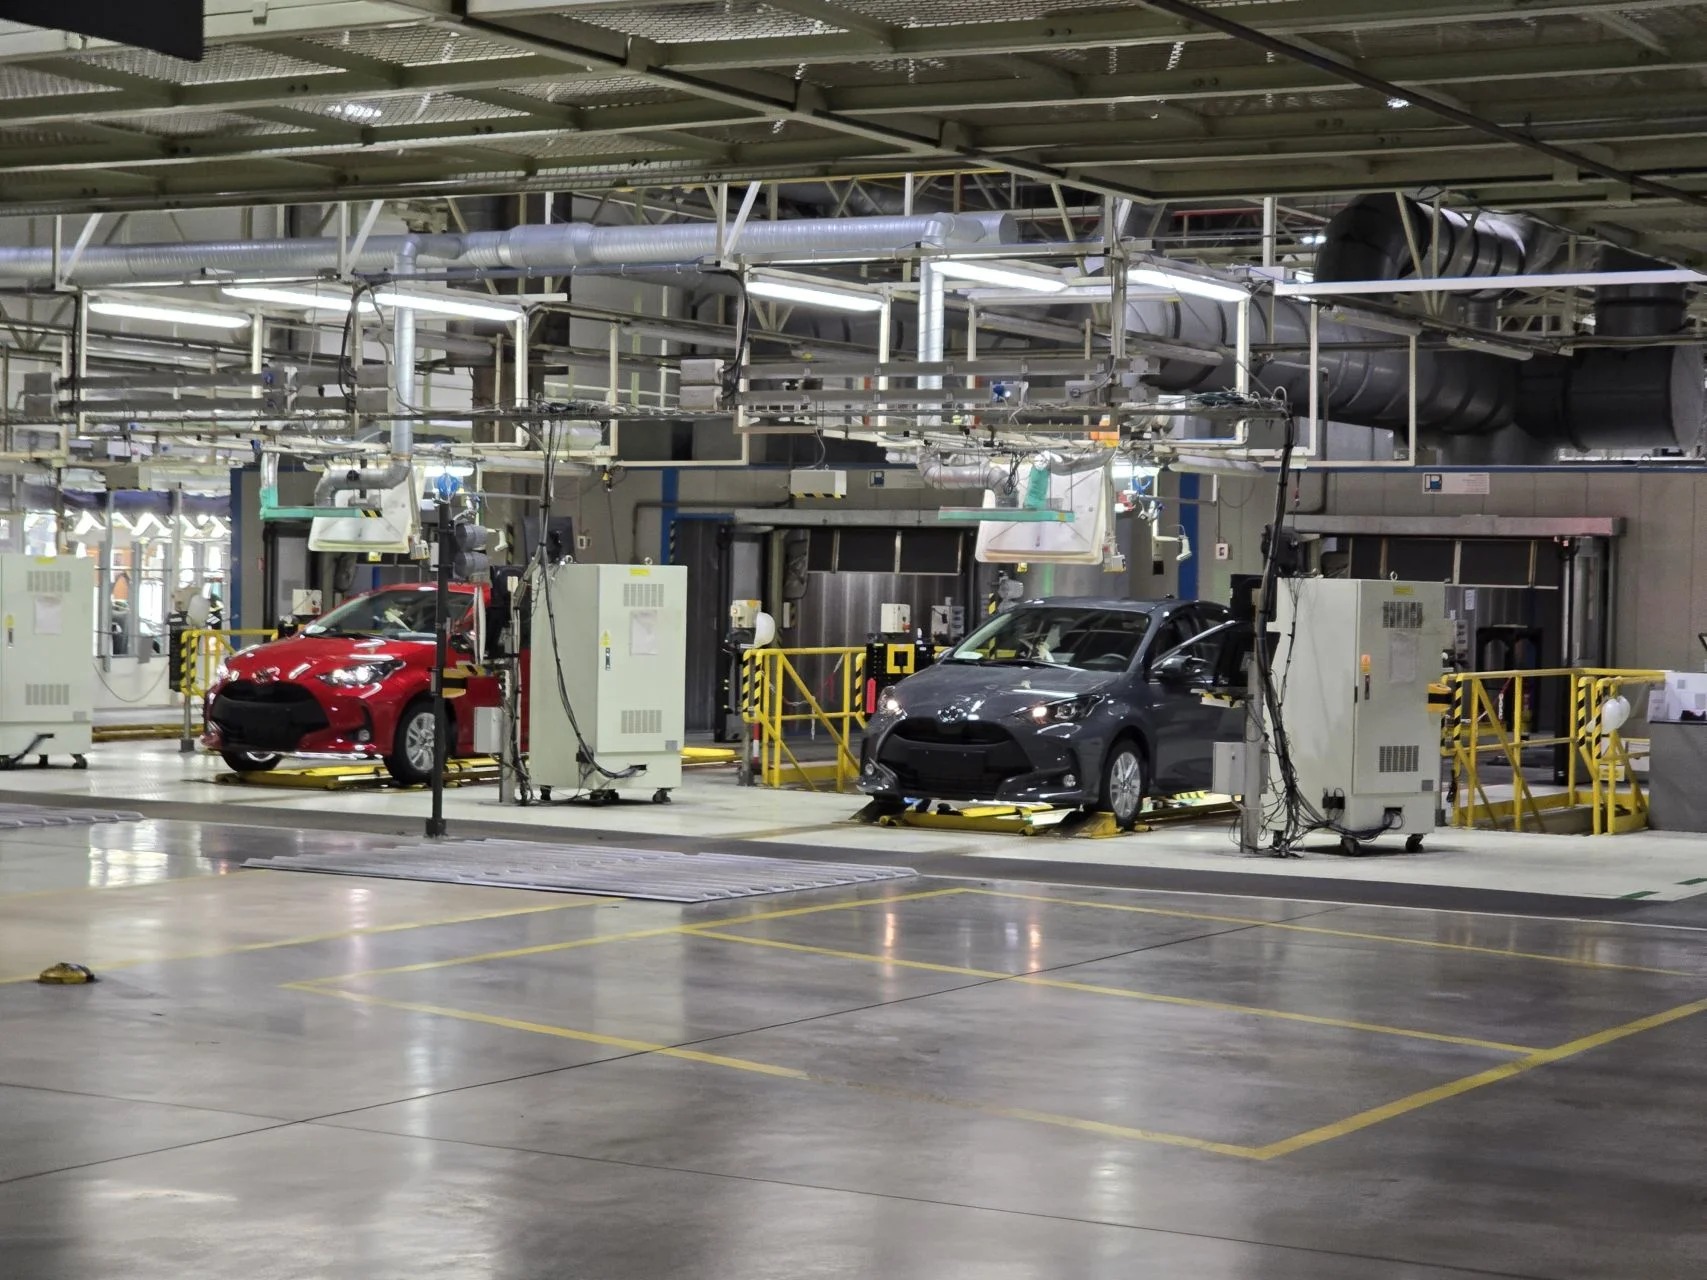
Nawet jeżeli cały proces ma zapobiegać błędom na bieżąco, na końcu nadal czeka bardzo rozbudowana kontrola. Przed opuszczeniem fabryki samochód jest sprawdzany przez certyfikowanych inspektorów w aż 1500 punktach. Kontrolują oni m.in. prawidłowość zamontowanych części, korzystając również z urządzeń mobilnych.
Nadwozie oglądane jest pod specjalnym oświetleniem, które ułatwia znalezienie rys oraz wgnieceń. I ponownie nie wystarcza tylko wzrok, bo kontrolerzy wykorzystują również dotyk. Sprawdzane jest ustawienie świateł, działanie wskaźników oraz ewentualne wycieki oleju. Dopiero po przejściu tej kontroli samochód może ruszyć dalej.
Największa fabryka Toyoty robi ponad pół miliona samochodów rocznie
Skalę całego systemu dobrze pokazuje zakład Toyota Motor Manufacturing Kentucky w Stanach Zjednoczonych. To największa fabryka Toyoty na świecie. Jej roczna zdolność produkcyjna wynosi 550 tys. samochodów oraz ponad 600 tys. silników.
W samym 2025 roku zakład wyprodukował 444 414 pojazdów i 787 063 silniki. Fabryka działa od 1988 roku, kiedy rozpoczęto tam produkcję Camry. Od tego czasu jej linie opuściło już ponad 14 mln samochodów. Zakład zatrudnia około 10 tys. osób, a jego powierzchnia wynosi około 836 tys. m².
To rozmiar małego miasta przemysłowego. A mimo tego każdy samochód ma przejść przez dokładnie określony system kontroli i produkcji.
Toyota nie produkuje jednak samochodów dla europejskich klientów wyłącznie w Japonii czy Stanach Zjednoczonych. Na naszym kontynencie marka ma osiem zakładów produkcyjnych w sześciu krajach, zatrudniających łącznie ponad 21 tys. osób.
Fabryki znajdują się m.in. we Francji, Wielkiej Brytanii, Czechach, Portugalii i Turcji.
Efekt? Siedem na dziesięć Toyot sprzedawanych w Europie powstaje właśnie w Europie. A na tej mapie bardzo ważne miejsce ma również Polska. Toyota ma w Polsce dwa zakłady: w Wałbrzychu oraz Jelczu-Laskowicach.
Nie zjeżdżają z nich kompletne samochody, ale powstają tam elementy kluczowe dla napędów: silniki i skrzynie biegów. I tutaj pojawia się bardzo polski akcent całej historii. Podzespoły wytwarzane w tych dwóch fabrykach trafiają do europejskich modeli Toyoty wyposażonych w napęd hybrydowy.
Czyli kiedy patrzymy na Corollę, Yarisa, C-HR-a czy inny hybrydowy model z europejskiej gamy, część technologii odpowiedzialnej za jego pracę może mieć swoje źródło właśnie w Polsce.
Sekret niezawodności Toyoty okazuje się mało tajemniczy
Po przejściu całej fabryki odpowiedź na pytanie "dlaczego Toyoty są niezawodne?" okazuje się właściwie dość prozaiczna. Nie ma jednego magicznego rozwiązania.
Jest 30 tys. części, które trzeba wykonać i połączyć we właściwy sposób. Są Takumi poprawiający matrycę z dokładnością do tysięcznych części milimetra. Są tysiące spawów. Jest pracownik, który może przerwać proces, gdy zobaczy problem.
Jest robot zaprojektowany tak, żeby nie produkował wad w nieskończoność. Jest Just-in-Time, Jidoka, Andon i Kaizen. A na końcu jest jeszcze 1500 punktów kontroli, zanim samochód wyjedzie z zakładu.
I być może właśnie to jest największym sekretem Toyota Production System. Niezawodności nie da się "dołożyć" do gotowego samochodu na końcu linii produkcyjnej. Trzeba ją budować od pierwszego kawałka stalowej blachy.
 Nie przegap żadnej ważnej wiadomości i obserwuj nas w Google News!